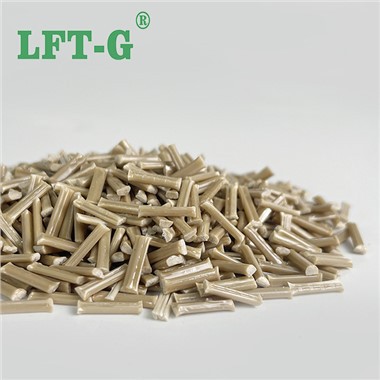
Langfiberforsterket termoplast (LFRT) brukes til sprøytestøpeapplikasjoner med høye mekaniske egenskaper. Selv om LFRT-teknologien kan gi god styrke, stivhet og virkningsegenskaper, spiller behandlingen av dette materialet en viktig rolle for å bestemme hvordan den endelige delen kan utføre.
For å kunne formet LFRT, er det nødvendig å forstå noen av deres unike egenskaper. Forstå forskjellene mellom LFRT og konvensjonelt forsterket termoplast har drevet utviklingen av utstyr, design og prosesseringsteknologi for å maksimere LFRTs verdi og potensial.
Forskjellen mellom LFRT og tradisjonelle hakkede korte glassfiberforsterkede kompositter ligger i lengden av fibrene. I LFRT er lengden på fiberen den samme som lengden på pellet. Dette skyldes at de fleste LFRT er produsert ved pultrusion snarere enn sammenblanding av shear-type.
Ved LFRT-produksjon trekkes kontinuerlige tråder av glassfiberrøringer først inn i en dyse for belegging og impregnering av harpiksen. Etter å ha forlatt dysen, blir de kontinuerlige strimlene hakket eller pelletisert, vanligvis Klipp i en lengde på 10-12 mm. I kontrast inneholder tradisjonelle korte glassfiberkompositter bare hakkede fibre som er 3 til 4 mm lange, og lengden reduseres ytterligere til vanligvis mindre enn 2 mm i ekstrudere av skjærtype.
Fiberlengden i LFRT-pellets bidrar til å forbedre de mekaniske egenskapene til LFRT - økt slagfasthet eller seighet samtidig som stivheten opprettholdes. Så lenge fibrene holdes i lengde under støpeprosessen, vil de danne et "indre skjelett" som gir ypperlige mekaniske egenskaper. En dårlig støpeprosess kan imidlertid gjøre lange fiberprodukter til korte fibermaterialer. Hvis fiberens lengde er kompromittert under støpeprosessen, er det ikke mulig å oppnå det nødvendige ytelsesnivået.
For å opprettholde fiberlengden under LFRT-støpeprosessen, er det tre viktige aspekter å vurdere: sprøytestøpe maskin, del- og støpeform og bearbeidingsforhold.
Først, forholdsregler for utstyr
Et spørsmål som ofte blir spurt om LFRT-behandling er om vi kan bruke eksisterende sprøytestøpeutstyr for å forme disse materialene. I de aller fleste tilfeller kan utstyr for å lage stiftfiberkompositter også brukes til å danne LFRT. Selv om typiske korte fiberstøpeutstyr er tilfredsstillende for de fleste LFRT-deler og -produkter, kan noen endringer i utstyret bedre bidra til å opprettholde fiberlengden.
En universalskrue med en typisk "følingskompresjonsmåling" -del er meget egnet for denne prosessen, og fibernedbrytende skjæring kan reduseres ved å redusere kompresjonsforholdet til måleseksjonen. Et komposittforhold på 2: 1 meter er optimalt for LFRT-produkter. Bruk av spesielle metalllegeringer for fremstilling av skruer, fat og andre deler er ikke nødvendig fordi LFRT-slitasje ikke er så stor som tradisjonelle hakkede glassfiberforsterkede termoplaster.
En annen enhet som kan ha nytte av designoversikten, er spissen av dysen. Noen termoplastiske materialer er lettere å maskinere med en omvendt avsmalnende dysespiss, noe som skaper en høy grad av skjær når materialet injiseres i formhulen. Imidlertid reduserer slike dysestifter fiberlengden til lange fiberkompositter betydelig. Det anbefales derfor å bruke en spissdyse / ventilsamling med 100% "fri strøm" -design som gjør at lange fibre enkelt kan passere gjennom dysen inn i komponenten.
I tillegg bør diameteren til dysen og porthullet ha en løs størrelse på 5,5 mm (0,250 in) eller mer, og det er ingen skarp kant. Det er viktig å forstå hvordan materialet strømmer gjennom sprøytestøpeutstyret og å bestemme hvor skjæret vil bryte fibrene.
For det andre, deler og mold design
Gode deler og mold design er også nyttige for å opprettholde fiber lengden på LFRT. Å eliminere de skarpe hjørnene rundt en del av kanten (inkludert ribber, sokker og andre funksjoner) unngår unødvendig stress i den støpte delen og reduserer slitasje på fiber.
Deler skal være av nominell veggdesign med jevn veggtykkelse. Større endringer i veggtykkelse kan resultere i inkonsekvent pakking og uønsket fiberorientering i delen. Hvor tykkelsen skal være tykkere eller tynnere, må plutselige endringer i veggtykkelse unngås for å unngå dannelse av områder med høy skjær som kan skade fibrene og bli kilden til spenningskonsentrasjon. Det blir vanligvis forsøkt å åpne porten i tykkere veggen og strømme til den tynne delen, og holde fyllingsenden i den tynne delen.
Det generelle prinsippet om god plastdesign tyder på at det å opprettholde en tykkelse på mindre enn 4 mm (0,160 in) vil fremme god og jevn strømning og redusere muligheten for vasker og hulrom. For LFRT-forbindelser er den optimale veggtykkelsen vanligvis rundt 3 mm (0,120 in) og minimumstykkelsen er 2 mm (0,080 in). Når veggtykkelsen er mindre enn 2 mm, øker sannsynligheten for at fibrene bryter etter at de kommer inn i formen.
Deler er bare ett aspekt av designet, og det er også viktig å vurdere hvordan materialet kommer inn i formen. Når løpere og portene fører materialet inn i hulrommet, kan det forekomme en stor mengde fiberskade i disse områdene dersom det ikke er riktig utformet.
Ved utforming av en form for å danne en LFRT-sammensetning, er rullehjulet optimalt med en minste diameter på 5,5 mm (0,250 in). I tillegg til den fullrunde kanalen, vil enhver annen form for strømningskanal ha skarpe hjørner, noe som vil øke spenningen under formingsprosessen og ødelegge forsterkningsvirkningen av glassfiberen. Hot runner systemer med åpne løpere er akseptable.
Den minste tykkelsen på porten skal være 2 mm (0,080in). Hvis mulig, plasser porten langs en kant som ikke hindrer strømmen av materiale inn i hulrommet. Porten på overflaten av delen må roteres 90 ° for å forhindre initiering av fiberbrudd og nedbrytning av mekaniske egenskaper.
Til slutt må du være oppmerksom på plasseringen av fusjonslinjene og hvordan de påvirker området der delene blir belastet (eller stress) når de brukes. Fusjonslinjen skal flyttes til et område hvor stressnivået forventes å være lavere ved en rasjonell utforming av porten.
Datafyllingsanalyse kan bidra til å bestemme hvor disse fusjonslinjene vil være plassert. Strukturell endelig elementanalyse (FEA) kan brukes til å sammenligne plasseringen av høy spenning og plasseringen av sammenløpslinjen som bestemt i fyllingsanalysen.
Det skal bemerkes at disse delene og mold designene kun er anbefalinger. Det er mange eksempler på komponenter som har tynne vegger, veggtykkelsesvarianter og fine eller fine funksjoner som bruker LFRT-forbindelser for å oppnå god ytelse. Men jo lengre av disse anbefalingene, desto mer tid og krefter det tar for å sikre at de fulle fordelene ved lang fiberteknologi blir realisert.
Tredje, behandlingsbetingelser
Behandlingsforhold er nøkkelen til LFRTs suksess. Så lenge de riktige bearbeidingsbetingelsene blir brukt, er det mulig å bruke en generell sprøytestøpe maskin og en skikkelig utformet form for å forberede LFRT-deler. Med andre ord, selv med riktig utstyr og muggdesign, kan fiberlengden lide hvis dårlige behandlingsforhold brukes. Dette krever forståelse for hva fiberen vil møte under støpeprosessen og identifisere områder som vil forårsake overdreven fiberskjær.
Først må du kontrollere tilbaketrykket. Høyt baktrykk innfører en stor skjærkraft på materialet som vil redusere fiberlengden. Med tanke på å starte fra null tilbaketrykk og bare øke det til skruen er jevnt trukket inn under fôringsprosessen, er det vanligvis nok til å oppnå konsistent fôring ved å bruke et baktrykk på 1,5 til 2,5 bar.
Høy skruehastighet har også en negativ effekt. Jo raskere skruen roterer, desto mer sannsynlig vil det faste og usmeltede materialet komme inn i skruekompresjonsdelen og forårsake fiberskade. I likhet med anbefalingene for tilbaketrykk, bør det holdes så fort som mulig for å stabilisere det minimum som kreves for å fylle skruen. Ved støping av LFRT-forbindelser er skruthastigheter på 30 til 70 r / min vanlige.
Ved injeksjonsprosessen skjer smelter gjennom to faktorer som virker sammen: skjær og varme. Fordi målet er å beskytte lengden på fiberen i LFRT ved å redusere skjæret, vil det være behov for mer varme. Ifølge harpikssystemet er temperaturen på den behandlede LFRT-forbindelsen vanligvis 10-30 ° C høyere enn den for den konvensjonelle støpte forbindelse.
Men før du bare øker tønnstemperaturen hele tiden, vær oppmerksom på reversering av tønnstemperaturfordelingen. Vanligvis stiger tønnstemperaturen når materialet beveger seg fra tippen til dysen, men for LFRT anbefales det at temperaturen blir høyere ved tippen. Vendingen av temperaturfordelingen gjør at LFRT-pelletsene kan myke og smelte før de kommer inn i kompressionsseksjonen med høy skjæreskrue, og derved letter oppbevaring av fiberlengden.